Выбор поставщика Осевых Поковок в 2026 году начинается не с красивого каталога. Надёжность, определенная документами, ведение и повторяемость каждой партии. Для валов, фланцев и роторов особенно важна марка стали, направление проволоки и точность термообработки. Ошибка в этих условиях может произойти уже после монтажа оборудования.
Опытный закупщик впоследствии выдает сертификаты работоспособности, протоколы ультразвукового контроля и механические испытания. В документах должны быть указаны пределы прочности, ударной вязкости и твёрдости металла. Полезно запросить образец маршрутной карты. Она показывает ковку, нормализацию, закалку и отпуск. Не менее важна прослеживаемость: собственная заготовка должна иметь номер плавки и понятную историю обработки.
Проверяйте производственный процесс лично или с помощью независимого аудита. Обратите внимание на состояние прессов, печей и измерительного оборудования. Поставщик обязан достоверно объяснить сроки и правила доставки. Слишком высокая цена часто скрывает экономию на контроле. Это не универсальное правило, но риск заметен. Некоторые технические работы выполняются аварийно. Тогда даже мощный завод изготовит неподходящую деталь. Обсудите чертёж до оформления заказа и согласуйте контрольные точки. Попросите фотографии маркировки, упаковки и готовых поверхностей. Уточните, кто отвечает за рекламу. Надёжность видна в деталях. Лучшие Осевые Поковки 2026 года выбираются не по обещаниям, а по подтвержденным результатам, прозрачной связи и стабильному качеству.
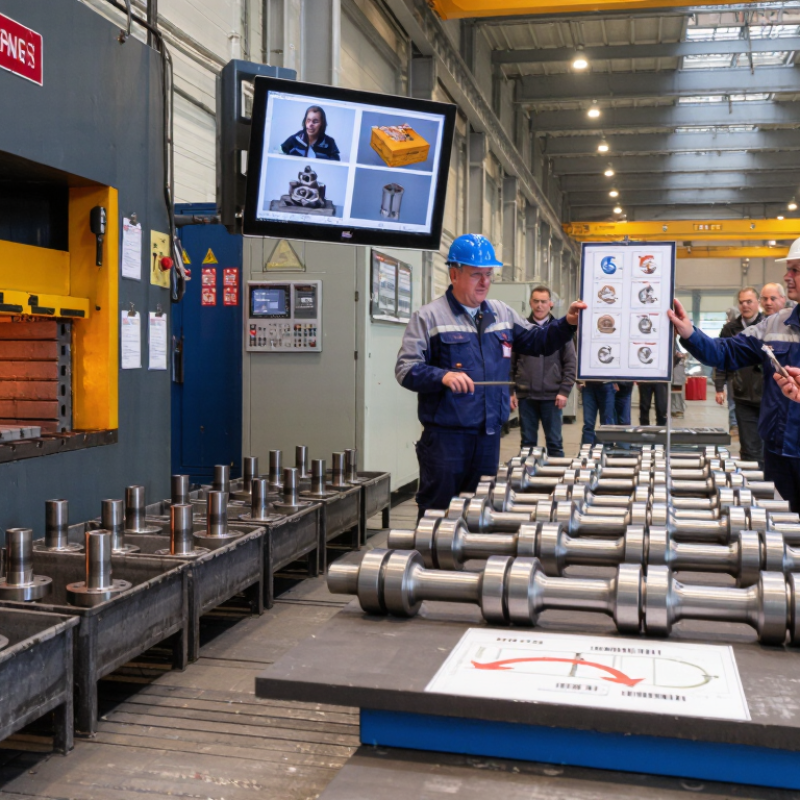
Осевые поковки в роторах, железнодорожных осях, турбинных узлах и авторитетных редукторах. Их задача — выдержать переменные нагрузки, кручение и ударные воздействия без скрытых трещин. В 2026 году поставщики будут контролировать не только цену за тонну. Важнее стабильность плавки, точность обработки и прослеживаемость каждой заготовки.
Выбор стал зависеть от диаметра, рабочей температуры и характера нагрузки. Для ответственных осей часто рассматривают легированные конструкции стали с повышенной вязкостью и прокалимостью. В характеристиках фиксируются марка, масса, припуск, направление волокна и режим термообработки. Полезны протоколы химического анализа, измерения качества и ударной вязкости. Ультразвуковой контроль обязателен для крупных посещений. Нужны и данные о твердости после отпускания.
На примере я предлагаю у поставщика маршрут изготовления: ковка, нормализация, закалка, отпуск, проверка размеров. Хороший производитель показывает серийные записи, а не только красивые. Важна возможность увидеть результат через шесть месяцев. Это часто недооценивают. Иногда заказчик выбирает сталь с большим запасом прочности, но получает сложную обработку и дополнительные расходы. Такой выбор стоит пересмотреть. Перед контрактом разумно согласовать контрольную партию, допуски и порядок работы с отклонениями. Даже опытный технолог может ошибиться, если не учтены настоящие условия эксплуатации.
При выборе поставщика основных покупок в 2026 году одной низкой цены будет недостаточно. Критерии начинаются с нормативной базы. Для стальных поковок требования ГОСТ 8479-70 или соответствующие характеристики заказчика: марка стали, пределы текучести, ударная вязкость, твердость и допуски должны быть указаны заранее. Контроль ультразвука важен для крупных деталей, потому что внутренние трещины не остаются неизменными после механической обработки. Но и здесь есть слабое место: покупатели иногда используют красивый протокол для обеспечения доказательств высокого качества.
Сертификат ISO 9001:2015 подтверждает работу системы менеджмента качества, а также небездефектность каждой повки. По данным исследования ISO 2022 года, в мире действует более 1,26 млн сертификатов ISO 9001. Масштаб впечатляет, но необходимо проверить документ: область сертификации, срок действия, орган аудита и соответствие производственным возможностям. EN 10204 3.1 следует соблюдать фактические результаты применения отдельных частей, числа плавок, химического состава и механических свойств. Сертификат безопасности плавки влияет на практическую ценность.
Советы: Запросите образец 3.1 к договору. Проверьте номер плавки в сертификате, упаковке и упаковочном листе. Уточните, кто проводит испытания. Полезно заказать независимый входной контроль для первой партии. Это стоит денег, зато выявляет расхождения перед монтажом. И да, идеальная документация не заменяет аудит производства.
Лучшие осевые поковки 2026: как выбрать поставщика?
Надежность осевой поковки начинается не с красивого сертификата, а с проверяемых данных. Попросите протокол испытаний металла по ISO 6892-1. В нем должны быть указаны границы текучести, временного сопротивления, продолжительности и места отбора образца. Проверьте номер плавки на поковке и в документах. Несовпадение — серьезный сигнал.
Твердость измеряют после окончательной термообработки. Метод и шкала должны быть обозначены: HB, HRC или другая согласованная система. Одного значения недостаточно. Измерения в нескольких зонах выявляют индивидуальность структуры. Ультразвуковой контроль по ASTM A388 помогает определить несплошность, трещины и пористость. В договоре заранее фиксируют зону контроля, чувствительность и критерии приемки. В противном случае спор возникает уже после поставки.
Советы: запросите карту точек твердости, схему УЗК и копию калибровок оборудования. Уточните квалификацию дефектоскописта. Полезно провести независимый контроль первой партии. Это дороже, но дешевле аварийной замены. Иногда поставщик присылает полный пакет документов, однако реальные результаты измерения непрозрачны. Поэтому задайте точные вопросы и сохраните исходные протоколы. Сертификат без пролежимости — лишь бумага.
Критерии оценки механических свойств распространенных марок кованого металла по стандарту ASTM A182, с испытаниями на растяжение в соответствии со стандартом ISO 6892-1.
Значения в таблице представляют собой минимальные предельные значения текучести и прочности на растяжение для выбранных марок кованого металла ASTM A182 при комнатной температуре. Пределы твердости и критерии приемки ультразвукового контроля должны быть проверены на соответствие применимой марке металла, спецификации закупки и уровню контроля.
Лучшие осевые поковки 2026: как выбрать поставщика?
При выборе поставщика я начинаю не с цен, а с ковочного пресса. Важно знать усилие, рабочий ход, диапазон заготовок и фактическую загрузку оборудования. Пресс на 10 000 тонн не гарантирует стабильную деталь. Нужны журналы результатов, контроля температуры и подтверждения повторяемости операций. По опросу ISO 2023 года в мире действовало 1 265 349 сертификатов ISO 9001. Однако сертификат показывает систему, а не качество каждой партии.
Для осевых поковок задайте карту технологического процесса и протоколы контроля. Допуск по диаметру лучше соединить с использованием чертежа, метода измерения и неопределенности прибора. Практический ориентир — проверка MSA и анализ Gage R&R по решению AIAG MSA. Если измерительная система мозга отклоняется более чем на 30%, результат нельзя считать надёжным. Это часто упускают.
Прослеживаемость должна начаться с номера плавки и завершиться отгрузкой паспорта. В документах должны совпадать плавка, заготовка, пресс, оператор, режим термообработки и результаты ультразвукового контроля. Полезно сделать выборку записей за последние шесть месяцев, а это не только идеальный пример. Один раз обнаруженное расхождение не указывает на слабость поставщика. Но отсутствие первичных данных — серьёзный сигнал. Я бы также проверил маркировку на поковке и сравнил ее с электронной записью. Бумага иногда выглядит убедительнее производства.
| Размер оценки | Почему это важно для осевой ковки | Рекомендуемые доказательства | Критерий практической приемки | Масса | Счет (0–5) |
|---|---|---|---|---|---|
| Возможности ковочного пресса | Для достижения полного заполнения матрицы, бесперебойного потока волокна и стабильных размеров требуется достаточное усилие и ход. | Список параметров прессования, номинальное усилие, ход, размер стола, максимальная рабочая зона заготовки и данные об использовании мощности. | Выбранный пресс должен быть технически пригоден для геометрии детали, материала, площади проекции и режима измельчения; производительность должна быть подтверждена документально оформленным расчетом или моделированием технологического процесса. | 15% | — |
| Контроль материалов и партий отгрузки | Качество осевых компонентов зависит от стабильного химического состава, чистоты, закаливаемости и механических свойств. | Сертификат производителя, номер партии, протокол входного контроля и процедура контроля расслоения. | Каждая поковка должна оставаться связанной с исходным номером партии на протяжении всего процесса резки, ковки, термообработки, контроля качества и отгрузки. Сертификация материала должна соответствовать технической документации; в некоторых случаях может потребоваться сертификация по стандарту EN 10204 Type 3.1. | 15% | — |
| Допуски на размеры | Осевые кованые детали часто имеют концентрические диаметры, плечи, отверстия и базовые элементы, влияющие на сборку и балансировку. | Утвержденный чертеж, стандарт допуска ковки, отчет о первом образце, калиброванные измерительные приборы и исследования возможностей. | Допуски должны быть указаны на чертеже или в согласованном стандарте ковки. Для критических размеров должны быть имеются объективные записи результатов контроля; не следует принимать общие заявления о допусках без подтверждения возможностей, специфичных для данной детали. | 15% | — |
| контроль термообработки | Закалка, отпуск, нормализация или термическая обработка позволяют контролировать прочность, ударную вязкость, твердость и стабильность размеров. | Диаграмма печи, идентификация загрузки, записи о равномерности температуры, проверки среды закалки и результаты измерения твердости. | Поставщик должен поддерживать калиброванные измерения температуры и документировать данные о нагрузке. Методы пирометрии и калибровки должны соответствовать техническим требованиям заказчика; стандарт AMS 2750 может применяться, если это требуется по контракту. | 15% | — |
| Внутренняя целостность | Прилипания, трещины, отслоения, включения и внутренние разрывы могут снизить усталостную долговечность и привести к преждевременному разрушению. | Процедура ультразвукового контроля, квалификация оператора, калибровка оборудования и репрезентативные карты сканирования. | В технической документации необходимо указать уровень приемки, частоту сканирования, зону охвата сканирования и критерии отбраковки. Для стальных поковок, где это применимо, может использоваться стандарт ASTM A388/A388M или эквивалентный согласованный метод. | 12% | — |
| Качество поверхности и обнаружение трещин | Поверхностные нахлесты, швы и трещины закалки могут оставаться скрытыми после механической обработки или нанесения покрытия. | Стандарт визуального осмотра, отчеты о магнитопорошковом или капиллярном анализе и политика хранения образцов. | Метод контроля и критерии приемки должны соответствовать материалу и чертежу. Выявленные отклонения, превышающие установленные пределы, должны быть устранены в рамках контролируемой процедуры несоответствия. | 10% | — |
| Прослеживаемость каждой партии | Полная документация позволяет проводить анализ первопричин, целенаправленное локализацию и отзыв затронутых партий без ненужных сбоев. | Уникальный код партии, номер партии, номер партии, загрузка печи, записи о проверке, штампы оператора/даты и привязка к упаковочному листу. | Готовая деталь или контейнер должны иметь возможность отслеживания происхождения до момента плавки, операции ковки, модификации штампа или инструмента, загрузки при термообработке и окончательного отчета о проверке. Электронные записи должны иметь контролируемый доступ и историю изменений. | 12% | — |
| система управления качеством | Контролируемая система снижает вариативность в процессах закупок, производства, контроля качества, корректирующих действий и хранения документации. | Действующий сертификат, описание области применения, результаты аудита, записи о корректирующих действиях и процедура контроля документации. | Сертификация ISO 9001 является полезной базовой мерой, если она действительна и применима, но сертификация не должна заменять технический аудит и квалификацию отдельных компонентов. | 8% | — |
| Производственная эффективность и стабильность | Стабильные технологические процессы снижают количество брака, необходимость доработок и риск отклонения размеров при повторных партиях продукции. | Планы контроля, диаграммы статистического контроля процесса, результаты первого образца и тенденции несоответствий. | Для критически важных характеристик должны быть определены методы контроля и планы действий. Любые требования к значениям Cpk или Ppk должны быть согласованы для конкретной характеристики, размера выборки и системы измерения. | 5% | — |
| Доставка и контроль изменений | Изменения в оснастке, привлечение субподрядчиков или изменение параметров термообработки могут повлиять на эксплуатационные характеристики и взаимозаменяемость изделий. | План производственных мощностей, история сроков выполнения заказов, список утвержденных субподрядчиков и официальная процедура уведомления об изменениях. | В соответствии с договорными требованиями, любые изменения материалов, процессов, инструментов, методов контроля или работы субподрядчиков не должны вноситься без документально подтвержденной проверки и одобрения заказчика. | 3% | — |
| Общий вес оценки | 100% | — | |||
Лучшие осевые поковки 2026 года выбираются не по одной строке в коммерческом предложении. Сопоставьте цену с тонной, составом сплава, припуском и стоимостью работ. Низкая цена иногда скрывает ручную доработку или дорогую упаковку. Запросите подробную смету. В ней должны быть указаны термообработка, контроль и доставка.
Сроки проверяйте по этапам. Самостоятельно фиксируйте место изготовления заготовок, испытаний и отгрузки. Надёжный поставщик производственного процесса показывает график, а не обещает «быстро». Уточните производительность при ремонте оборудования. Такое бывает. Для осевых поковок важна приемка по чертежу и согласованному плану контроля. Нужны протоколы химического анализа, механических испытаний, ультразвукового контроля и измерений размеров. Партия должна иметь прослеживаемую маркировку.
Гарантия доставки должна охватить ответственность сторон. Проверьте упаковку, защиту от влаги, маршрут и порядок соблюдения правил. Срок гарантии на металл не заменяет получение при получении. Зафиксируйте допустимые отклонения и ежедневную рекламу. Полезно провести видеопроверку перед отгрузкой. Однако она не показывает внутренние недостатки. Здесь требуется независимый контроль. Иногда заказчик сам торопится и проводит испытания. Это слабое решение. Лучше сопоставить три предложения в одной таблице: цена, сроки, документы, приемка и условия доставки. Цифры становятся честнее.